光面、哑光与磨砂卡片:层压表面效果对比
光面、哑光和磨砂是同一把标尺上的三个刻度,衡量的是层压时压在卡面上的钢板有多粗糙。镜面抛光的钢板(Ra 0.01–0.04 µm)压出光面卡,喷砂钢板(约 0.46–0.70 µm)压出哑光卡,粗喷砂钢板(1.5–3.5 µm)则压出磨砂卡。光面的颜色和黑色最深邃,哑光消除眩光、可以用笔书写,磨砂则多了一层摸得到的颗粒感。
想在自己的设计上对比这几种表面效果,就把它载入免费 3D 银行卡样机生成器,把表面效果滑块从镜面拖到磨砂。
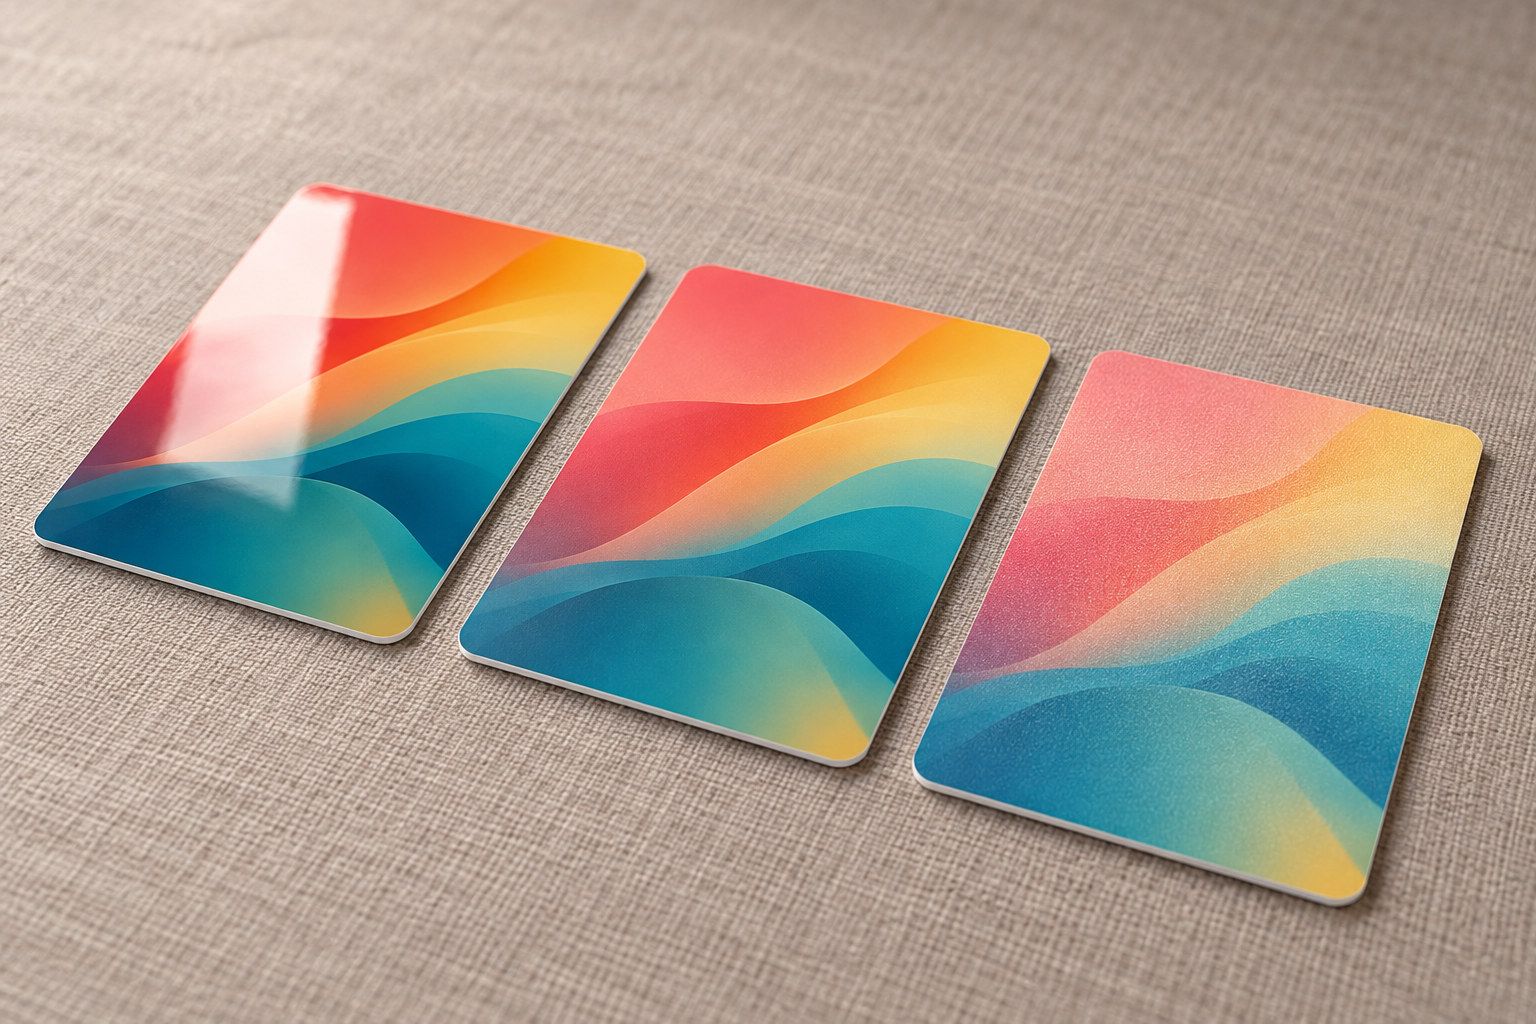
卡片的表面效果从何而来?
来自层压钢板。层压时,抛光或喷砂的不锈钢板压在卡片的透明外层上,软化的塑料便复制出钢板的表面。同样的印张,出来是光面、哑光还是磨砂,只取决于钢板。
钢板表面会被原样复制,瑕疵也不例外:钢板上的一道划痕或一粒灰尘,都会印到每一张卡片上,所以工厂使用硬化钢板,并对钢板表面进行翻新处理。一家供应商标称其抛光钢板可用于约 4,000 到 6,000 个层压周期。哑光膜、哑光片材或 UV 涂层也能做出哑光效果,但大多数塑料卡的表面效果由钢板决定。
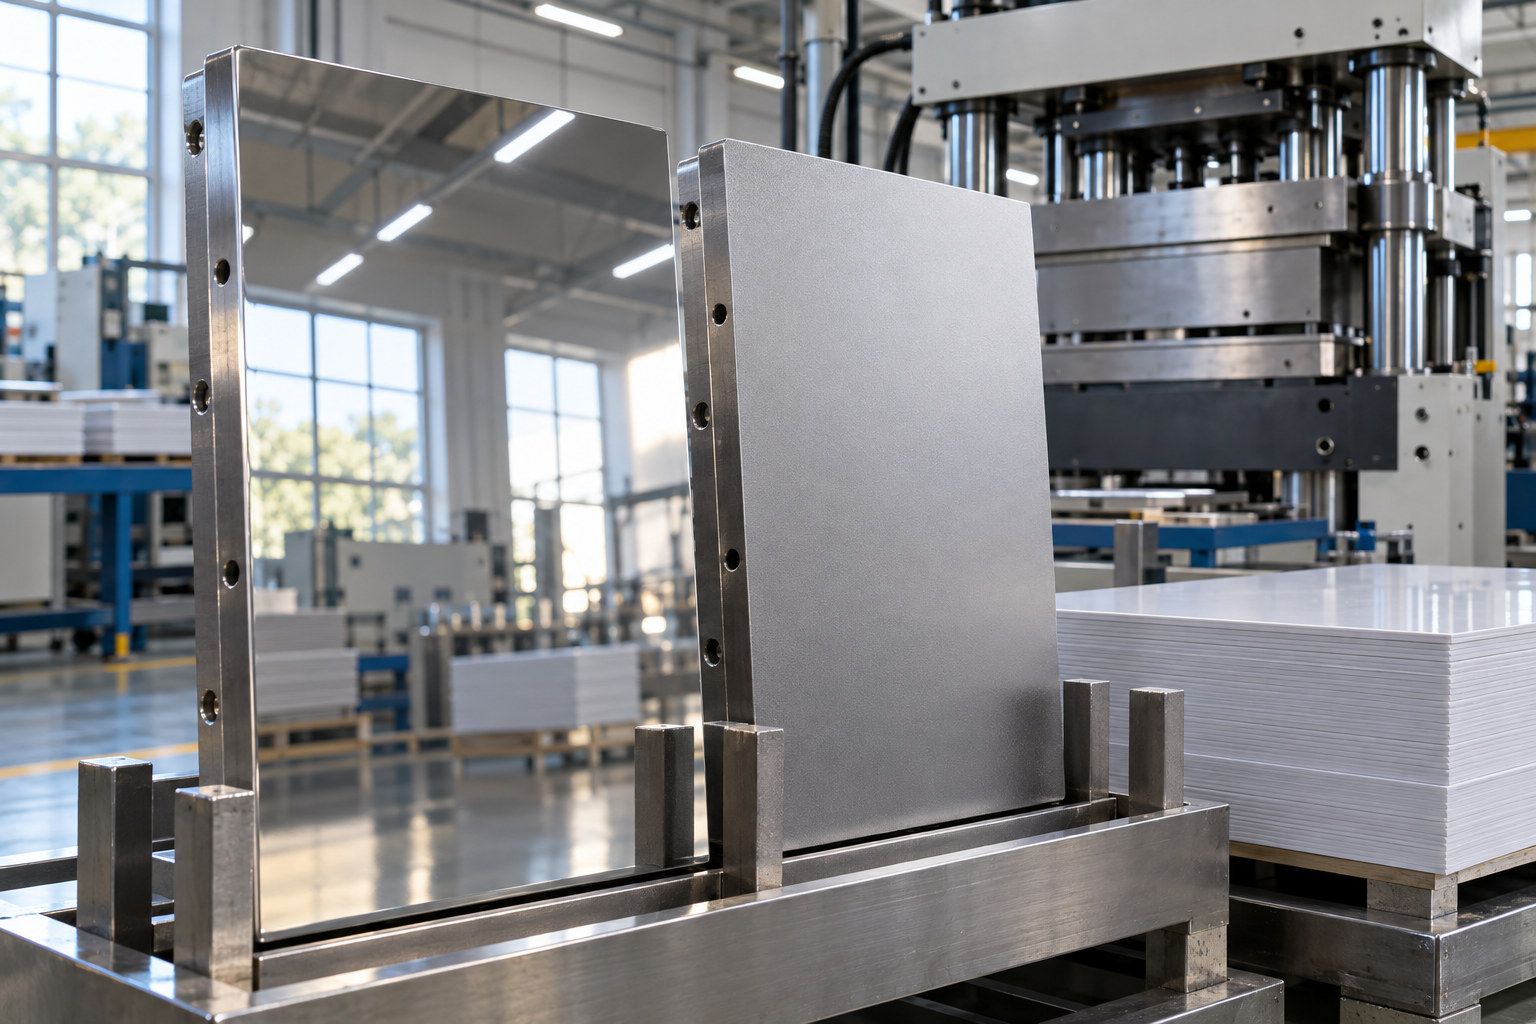
热压层压是如何进行的?
卡片各层夹在钢板之间,先在热压机中压合,再在更高的压力下冷却,一个周期 20 到 45 分钟。标准 0.76 mm(30 mil)PVC 卡通常有四层:一层 2 mil 的透明保护膜、两层 13 mil 的印刷芯层,再加一层 2 mil 的保护膜。mil 即千分之一英寸。
| 阶段 | 典型设置 | 作用 |
|---|---|---|
| 叠层 | 印刷芯层夹在透明保护膜之间,每组叠层再夹在两块钢板之间 | 每块钢板贴合卡片的一面 |
| 加热 | 热压板温度 141–154 °C(285–310 °F),保持 20–22 分钟,压力 125–150 psi | 使各层熔合,并让保护膜软化,从而复制钢板表面;中间层须达到约 132 °C(270 °F) |
| 冷却 | 18–22 分钟,前 2 分钟后压力升至 250–300 psi,约为加热压力的两倍 | 在卡面仍紧贴钢板时使表面定型 |
| 出料 | 38 °C(100 °F)或以下 | 温度更高时打开层压机,卡片会翘曲变形 |
以上设置来自 Klockner Pentaplast 的卡片膜材专家发表在 ICMA《Card Manufacturing》杂志上的文章(2011),由 Tekra 转载;psi 指层压机液压油缸的压力,而不是作用在片材上的压力。单张式层压机一个周期可在 45 到 90 秒内完成(ICMA,2024)。
卡片表面效果如何测量?
钢板按粗糙度 Ra 分级,单位为微米;成品卡片可以用光泽度计测量,读数以光泽单位(GU)表示,通常在 60° 下测量。Ra 是表面微小峰谷的平均高度,微米(µm)即千分之一毫米。
卡片表面效果没有标准名称,所以每家钢板厂商都使用自己的名称或代号。例如,Schwan Lamination 列出的高光镜面钢板 Type A 为 Ra 0.02 到 0.04 µm,七种哑光型号则从 0.18 到 0.26 µm 的 Type M 一直到 1.20 到 1.35 µm 的 Type C。向工厂询问时,要问钢板的 Ra 值,而不是名称。
光泽度计以固定角度照射光线,并把反射光与标定为 100 GU 的黑玻璃标准板进行比较。ISO 2813、ASTM D523 以及针对塑料的 ASTM D2457 默认在 60° 下测量,表面高于约 70 GU 时改在 20° 下测量,低于约 10 GU 时改在 85° 下测量。完美无瑕的 PVC 表面在 60° 下也只有约 96 GU,所以不透明 PVC 卡的读数不可能高出太多。钢板供应商报出 500 或 800 GU,测的是抛光钢板,而不是您的卡片。
从镜面到磨砂,九种表面效果分别是什么?
九个档位从镜面(Ra 0.01–0.04 µm,约 88–96 GU)一直到磨砂(Ra 1.5–3.5 µm,约 1–6 GU)。大多数 Ra 区间沿用钢板厂商公布的梯度;高光和半光为插值得出,磨砂的粗糙度则超出了已公布的最粗糙钢板(3.0 µm)。
光泽度一栏是估算值,并非标准:没有哪家钢板或卡片厂商公布每种钢板对应的成品卡光泽度,所以这些区间来自已公布的塑料粗糙度和光泽度数据。下单时,请工厂用 60° 光泽度计测量其样卡。
| # | 表面效果 | 钢板 Ra(µm) | 估算光泽度(GU,60°) | 外观与手感 | 常用于 |
|---|---|---|---|---|---|
| 1 | 镜面 | 0.01–0.04 | 88–96 | 光滑如玻璃,看起来湿润透亮,就像钢琴烤漆 | 照片卡、银行卡和高端卡 |
| 2 | 高光 | 0.05–0.08 | 75–90 | 经典的光亮银行卡 | 礼品卡、积分卡和会员卡 |
| 3 | 半光 | 0.09–0.14 | 45–70 | 依然光亮,反光更柔和 | 耐磨且能保持光亮的卡片 |
| 4 | 缎面(丝光) | 0.15–0.26 | 25–50 | 柔和的丝滑光泽 | 银行卡和磁条卡 |
| 5 | 半哑光 | 0.27–0.45 | 15–35 | 光泽低,在任何光线下都容易看清 | 会员卡、VIP 卡和酒店卡 |
| 6 | 哑光 | 0.46–0.70 | 9–22 | 丝绒质感,不反光 | 高端设计和深色设计 |
| 7 | 粗哑光 | 0.70–0.95 | 7–14 | 无光泽,手感干爽 | 有质感的品牌卡 |
| 8 | 深哑光 | 1.0–1.5 | 3–10 | 粉质感,哑光程度最高 | 耐用、手感明显的卡片 |
| 9 | 磨砂 | 1.5–3.5 | 1–6 | 颗粒肉眼可见,像磨砂玻璃 | 透明卡和酒店房卡 |
镜面
高光
半光
缎面(丝光)
半哑光
哑光
粗哑光
深哑光
磨砂
为什么深色设计在光面上比在哑光上看起来更深?
因为所有塑料表面都会反射约 4% 的入射光,而表面效果决定了这些光去往哪里。光面把光反射向同一个方向,所以您只在某个角度看到一道清晰的反光,其他角度黑色依然是黑色。哑光则把同样的光散布到整张卡片上,像蒙了一层淡淡的薄纱,把黑色提亮成炭灰色。
在一个计算实例中,Datacolor 算出,同样的黑色塑料,哑光表面比光面看起来浅约 13 ΔE,半光则浅约 3 ΔE(光线入射角 45°,正面观察),并称这些数值与观察者的实际所见非常吻合。ΔE 衡量色差;13 的差值一眼就能看出来。
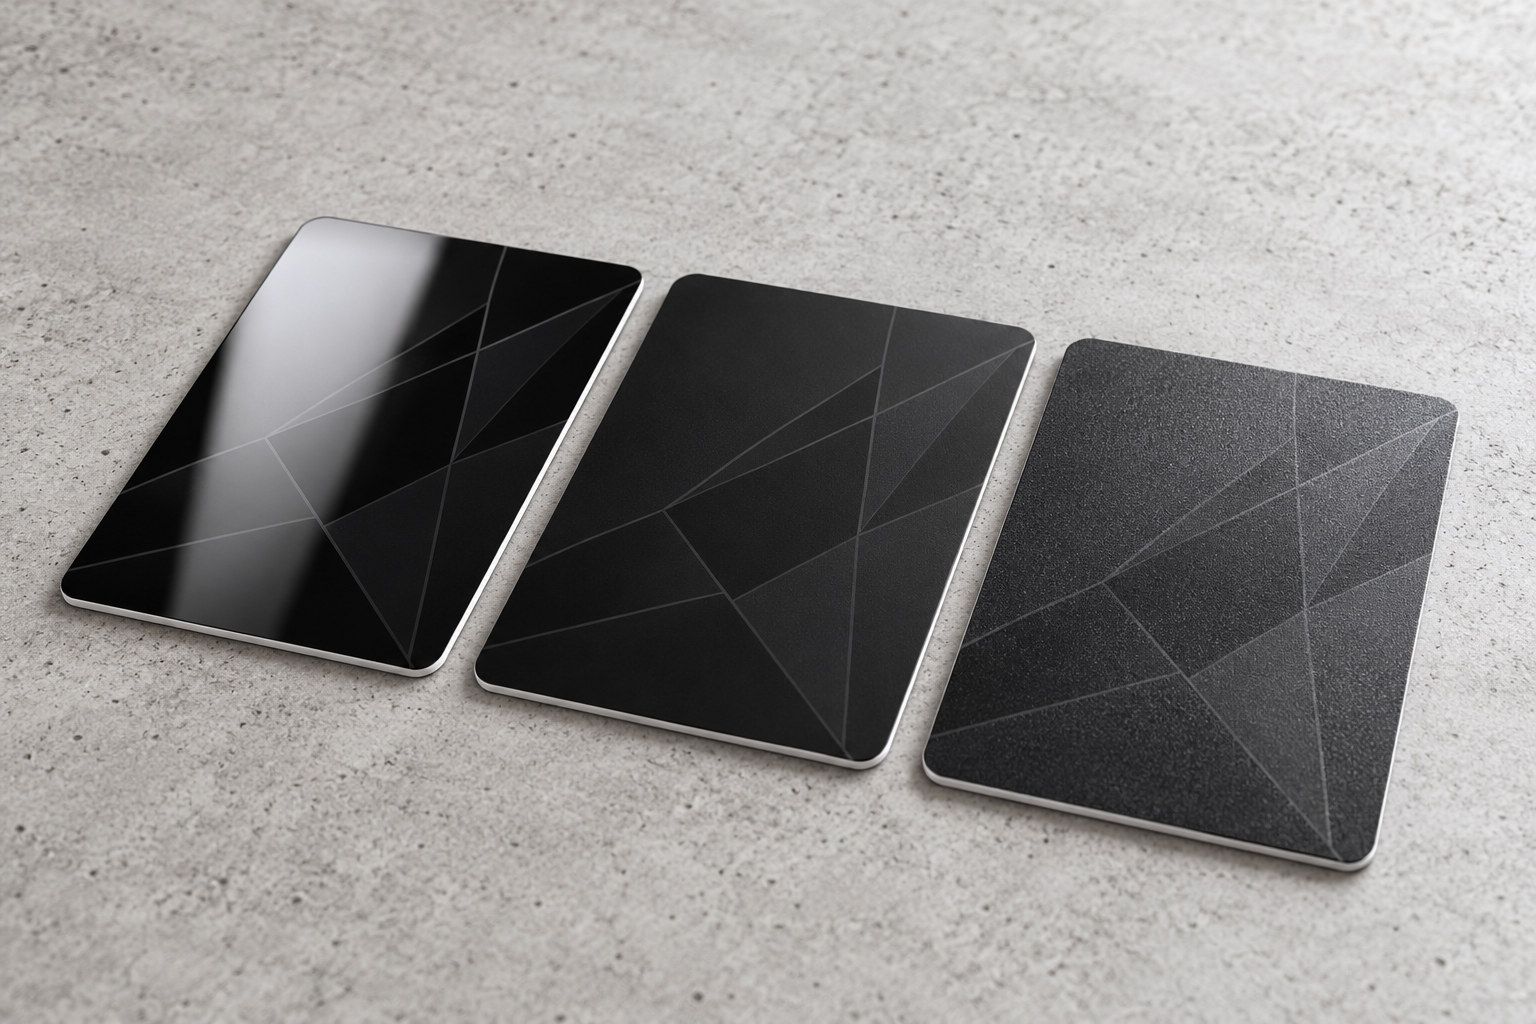
评判表面效果时,要在一盏明亮的灯下、周围较暗的环境中看,就像买家在柜台前看卡片那样。在四面八方柔和均匀的光线下,光面和哑光看起来几乎一样。把任何一张卡片倾斜到接近掠射的角度,它都会发亮,因为 PVC 表面正对时约反射 4.5% 的光,在 85° 时却约反射 62%。另请参阅为什么 PVC 卡和 RFID 卡总和设计稿对不上。
哪种表面效果容易显指纹和划痕?
说法不一。制卡厂说细腻的哑光和磨砂纹理能掩盖细小痕迹,并称磨砂耐刮;而一家书刊印刷厂则表示,光膜最不容易显出指纹和划痕。目前还没有公开发表的塑料卡对照测试。在光面上,指纹会把镜面抹花,一道细微划痕也会反光;在哑光和磨砂上,纹理会把细小痕迹周围的光线散射开。
皮肤油脂会填满哑光纹理,留下一块颜色更深、更亮的痕迹,在深色哑光上最明显;用力摩擦还会在上面磨出一道道亮痕。在透明磨砂卡上,沾湿的指纹甚至会显出一个透明的斑点:Rhopoint 测量过一种表面粗化的透明亚克力薄膜,它会散射 56% 的透射光,而用折射率匹配的油润湿后,散射只有 1.5%。选择之前,先亲手摸摸样品。
哑光卡和磨砂卡上能书写或打印吗?
哑光是最适合书写的表面效果;粗哑光和磨砂的卡片,后续打印可能会比较困难。CardSource 等卡片供应商建议,需要签名或书写的卡片(例如活动通行证和积分奖励卡)选用哑光。
桌面证卡打印机的要求更高。直印式打印机把打印头直接压在卡片上,粗糙的表面会透过打印内容显露出来;再转印打印机则先打印在膜上,受影响较小。一家钢板供应商指出,用其粗磨砂和中磨砂钢板压出的卡片,无法印制平面号码。越光滑的表面打印效果越好:Cardel 称其丝光钢板压出的卡面适合加全息镭射、热敏打印和染料升华打印。
哑光卡上的局部亮光是什么?
局部亮光通常称为局部 UV,是只印在需要光泽的地方、再用紫外线固化的透明光油,能让 Logo 或图案在哑光卡面上闪闪发亮;印得厚一些,摸起来会微微凸起。工厂也可以使用同时带光面区和哑光区的钢板:一款专利钢板在约 0.5 µm 的底面(专利中称为丝光面)上,嵌入约 Ra 0.02 µm 的光面菱形纹。
用数字方式展示局部 UV、烫金、击凸和光油介绍了如何向客户展示这些效果。触感效果是一种丝绒般、类似橡胶的手感,来自涂层或薄膜,而不是钢板;术语表中有它的定义。
每类卡片该选哪种表面效果?
银行卡通常用光面或缎面,高端卡和会员卡常选哑光,磨砂则适合透明卡和追求手感的卡片。
| 卡片 | 常见选择 | 原因 | 注意事项 |
|---|---|---|---|
| 银行卡(信用卡、借记卡) | 光面或缎面 | 丝光钢板压出的卡面便于打印,也适合加全息镭射 | 磁条区域保持光滑 |
| 酒店房卡 | 半哑光或哑光;无磁条的房卡可用磨砂 | Logo 在大堂灯光下清晰可辨 | 磁条房卡要请工厂把磁条区域做光滑(Ra 0.40 µm 或以下) |
| 礼品卡和积分卡 | 高光;需要书写的用哑光 | 光面让照片和颜色最鲜亮 | 光面上可能显出划痕 |
| 证件卡 | 光面或缎面 | 在桌面证卡打印机上打印清晰 | 粗糙纹理会在直印打印中透出来 |
| 会员卡和 VIP 卡 | 半哑光或哑光 | 不易反光,质感高级,便于签名 | 深色设计看起来会更浅 |
| 奢华卡和黑卡 | 选光面获得最深的黑色,或选哑光加局部亮光 | 哑光有丝绒质感;局部亮光让 Logo 更突出 | 哑光黑看起来偏炭灰色;油性指纹可能会显现 |
| 透明卡和半透明卡 | 磨砂 | 颗粒让透明 PVC 变成半透明 | 水渍和指纹会留下透明斑点 |
磁条卡要对照磁条尺寸中的光滑度要求检查表面效果;酒店卡片项目请参阅酒店房卡设计稿确认清单。
下单之前,如何看到每种表面效果?
先把设计渲染成全部九种表面效果,再用印刷样品确认。免费 3D 银行卡样机生成器能在移动的光线下展示您自己的设计稿在每种表面效果下的样子,并导出一张并排对比图。把选中的表面效果展示给客户,再用工厂的样品确认。
如果您为客户生产卡片,Proofscene 能把您的生产用 PDF 样稿变成交互式 3D 样稿,连表面效果一并呈现,客户在签样前就能翻转查看。请参阅卡片与证卡样稿确认,或用免费账户试试。
塑料卡用光面好还是哑光好?
没有哪个更好,它们适合不同的卡片。光面颜色最鲜亮、黑色最深邃,适合照片卡、礼品卡和许多银行卡。哑光消除眩光、手感高级、可以用笔书写,适合会员卡和深色设计,不过黑色会明显变浅。
什么是磨砂塑料卡?
用约 Ra 1.5–3.5 µm 的粗喷砂钢板压制,或用预磨砂片材制成的卡片,表面带有肉眼可见、略显粗糙的颗粒,就像磨砂玻璃。在印刷卡上,它呈现为深沉、无眩光的哑光效果。在透明 PVC 上,颗粒会散射光线,让卡片变成半透明,沾湿的指纹则会显出一个更透明的斑点。
缎面和哑光有什么区别?
区别在粗糙度和光泽。缎面(丝光)卡由约 Ra 0.15–0.26 µm 的钢板压制,在 60° 下的读数应在 25–50 GU 左右(估算值):光泽柔和,反光模糊。哑光卡由约 0.46–0.70 µm 的钢板压制,读数在 9–22 GU 左右:无眩光,有丝绒般的手感。缎面颜色更饱满;哑光可以用笔书写。
哑光卡会显指纹吗?
细腻的哑光纹理上,指纹可能比光面上不明显,但各方说法不一。细腻的哑光和磨砂纹理会把细小痕迹周围的光线散射开,而光面可能显出污迹和细微划痕。皮肤油脂仍可能在深色哑光上留下一块颜色更深、更亮的痕迹。目前还没有公开发表的塑料卡对照测试,所以先亲手摸摸样品。
哑光卡比光面卡贵吗?
有时会。一些制卡厂对哑光和磨砂订单收费更高,因为光面订单可以共用层压大张,而哑光订单往往需要单独的大张;一家钢板供应商的价目表显示,哑光钢板的价格是镜面钢板的 1.7 到 3 倍。请工厂在同一份报价中给出两种效果的价格。